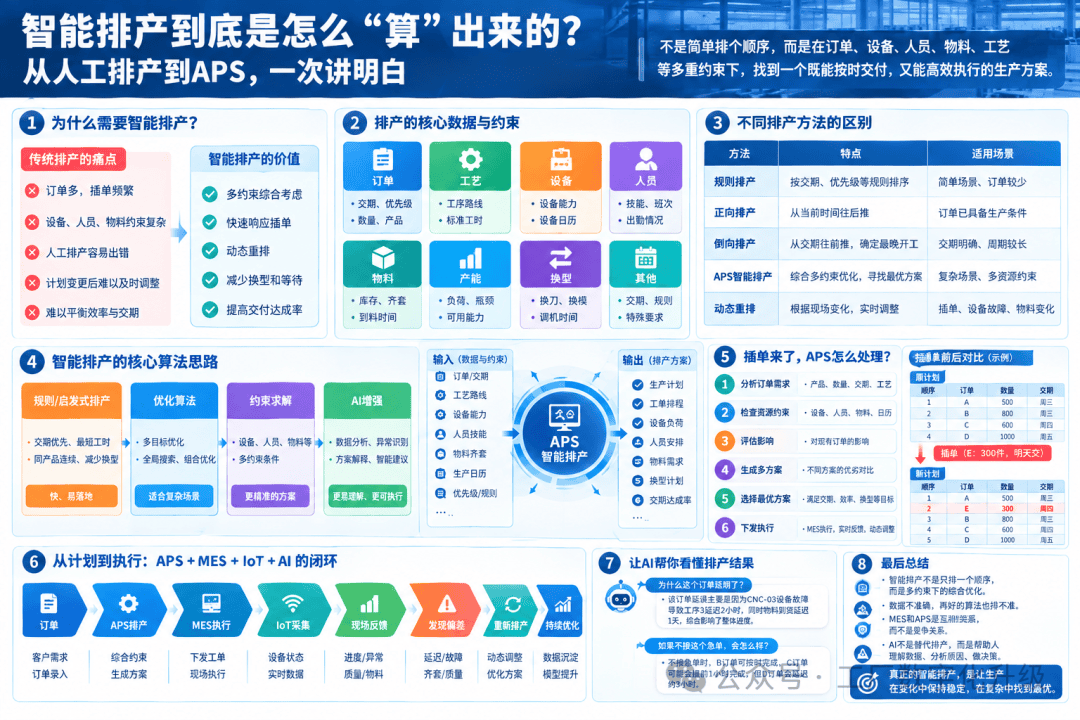
智能排产到底是怎么“算”出来的?从人工排产到APS,一次讲明白
当前位置:点晴教程→知识管理交流
→『 企业管理交流 』
很多工厂听到“智能排产”,第一反应都是:
其实没那么简单。 真正的APS智能排产,本质上是在解决一个非常现实的问题:
所以智能排产并不是简单地: 订单 → 排个顺序。 而是: 订单 + 工艺 + 设备 + 人员 + 物料 + 交期 + 生产日历 + 各种约束 ↓ 计算 ↓ 得到一个可执行的生产方案 而这个“计算”的过程,其实有很多不同的方法。 一、最简单的方法:按照规则排假设工厂现在有5张订单: A:明天交。 B:后天交。 C:今天交。 D:下周交。 E:明天交。 最简单的排法就是: 谁交期近,谁优先。 于是: C → A → E → B → D 这就是一种非常简单的: 优先级规则排产。 二、规则排产其实并没有错很多工厂会觉得:
其实不能这么说。 规则本身就是生产管理经验的数字化。 例如工厂规定: 规则1:交期越近,优先级越高。规则2:同一个客户的订单尽量连续生产。规则3:同一种产品尽量集中生产,减少换型。规则4:已经开始生产的订单尽量不要频繁打断。规则5:瓶颈设备优先安排紧急订单。这些规则组合起来: 一样可以形成一套排产系统。 对于生产流程比较简单的工厂,规则排产甚至已经能够解决相当一部分问题。 三、问题是:规则一多,就开始互相打架假设现在有三个订单: A:今天交。 B:明天交。 C:后天交。 按照交期: A → B → C 没问题。 但是: A需要在CNC-01生产。 C也需要CNC-01。 而B可以在CNC-02生产。 同时: A生产完以后需要换刀。 如果: A → C → B 可能可以减少一次换刀。 但这样: B可能又要延期。 于是问题来了:
这就是智能排产真正开始复杂的地方。 因为工厂通常不只有一个目标。 四、APS真正做的是“综合考虑”APS一般需要同时考虑很多因素: 交期订单什么时候必须完成? 设备哪台设备可以加工? 人员谁有能力做? 物料什么时候可以生产? 工艺工序之间有什么先后关系? 产能设备一天到底能生产多少? 换型换刀、换模需要多久? 优先级哪些订单必须优先? 这些条件放在一起以后: 排产就变成了一个多约束问题。 五、先理解一个很重要的概念:正向排产正向排产很好理解。 假设: 今天是9月28日上午8点。 订单A已经具备生产条件。 那么从现在开始往后排: 8:00 → 工序1 ↓ 10:00 → 工序2 ↓ 13:00 → 工序3 ↓ 15:00 → 检验 ↓ 16:00 → 完工 这就是:
所以叫: 正向排产。 六、正向排产适合什么场景?比如: 客户刚下了一张订单。 物料已经齐套。 设备现在有空。 生产马上就要开始。 这时候最关心的是:
正向排产就非常直观。 系统从当前时间开始: 找设备 → 找时间 → 排工序 → 往后计算。 最后得到:
七、再来看另一种:倒向排产假设客户明确要求:
系统知道: 整个产品需要经过: 车削 → 铣削 → 装配 → 检验 总共需要: 20小时。 那么系统可以从交期往前推。 18:00之前: 需要完成检验。 再往前: 需要完成装配。 再往前: 铣削。 再往前: 车削。 最后计算出:
这就是: 倒向排产。 八、倒向排产解决的其实是一个很重要的问题不是:
而是:
这对于交期管理非常有用。 例如: 订单: 9月30日18:00交。 系统倒推以后发现: 最晚9月29日10:00必须开工。 如果现在已经是: 9月29日14:00。 那么系统马上就知道: 这个订单已经存在延期风险。 九、正向和倒向并不是谁取代谁两种方法解决的问题不一样。 正向排产从现在往后算:
倒向排产从交期往前算:
实际APS系统中,两种思路都可能使用。 甚至可以组合起来。 例如: 先倒推交期。 再检查设备实际产能。 如果发现倒推结果无法实现: 再重新调整资源。 这就比简单按照订单顺序排复杂得多。 十、真正让APS变“智能”的,是约束假设系统准备给订单A安排: CNC-01 但是CNC-01: 今天已经排满。 怎么办? 换CNC-02。 结果发现: CNC-02虽然空闲,但是: 这个产品不能在CNC-02加工。 怎么办? 再找其他设备。 发现: CNC-03可以加工。 但是需要: 更换夹具30分钟。 系统继续计算: 如果安排CNC-03: 生产时间: 4小时 换夹具: 30分钟 预计完成: 今天17:30。 如果安排CNC-01: 预计: 明天10:00。 于是系统就可以比较: 哪个方案更符合当前目标。 这就是:
十一、插单的时候,APS为什么比人工快?还是之前的例子。 原计划: A → B → C → D 突然来了: E急单。 人工排产通常是: 先把E插进去。 然后重新调整后面的订单。 再检查: A有没有延期? B有没有延期? C有没有延期? …… 可能要折腾半天。 APS则可以重新计算: E加入订单池 ↓ 读取当前设备状态 ↓ 读取剩余产能 ↓ 读取订单交期 ↓ 读取工艺约束 ↓ 重新计算 ↓ 生成新方案 然后给出: 原计划A → B → C → D 新计划A → E → B → C → D 并且告诉你:
这样生产经理就知道: 这次插单到底付出了什么代价。 十二、如果不想延期,系统还能不能换一个方案?这就是APS比较有价值的地方。 假设方案A:
结果: C订单延期2小时。 系统还可以尝试其他方案。 方案ACNC-01: A → E → C 结果: C延期2小时。 方案BCNC-02: B → E CNC-01: A → C 结果: 所有订单按期。 方案C调整生产顺序: A → C → E → B 结果: E可能延期。 这时候系统甚至可以把多个方案拿出来比较。 十三、所以APS并不是只找“一个答案”更准确地说:
这就是为什么APS里面经常会出现: 优化。 例如工厂希望: 第一目标尽量保证订单按期交付。 第二目标尽量减少设备等待。 第三目标尽量减少换型。 第四目标尽量均衡设备负荷。 这些目标有时候还会互相冲突。 所以系统就需要: 计算 → 比较 → 优化。 十四、这时候就会涉及不同的算法思路这里不用把它讲得太复杂。 简单理解,可以分成几类。 ① 规则/启发式排产例如:
优点: 快、容易理解、容易落地。 缺点: 复杂场景下可能很难找到更好的方案。 ② 优化算法系统建立目标:
然后不断寻找更好的方案。 适合: 约束比较多、生产比较复杂的场景。 ③ 更复杂的组合优化当订单数量、设备数量、工序数量都非常大时,排产本身就会变成一个非常复杂的组合问题。 例如: 100个订单。 20台设备。 每个订单5道工序。 不同设备能力还不一样。 可能产生大量不同的排产组合。 这时候简单的: “一个一个试” 肯定不现实。 所以实际APS会使用各种优化、搜索、启发式等方法来快速寻找可用方案。 重点不是: “算法名字听起来多高级。” 而是:
十五、这里有一个非常重要的误区:最优方案 ≠ 最适合工厂的方案假设系统算出来:
看起来非常完美。 但是: 设备换型: 20次。 人员调整: 15次。 生产现场可能直接崩溃。 所以实际APS不能只追求数学上的“最优”。 而应该考虑: 可执行性。 例如:
这样的方案可能比:
更适合真实工厂。 所以:
十六、这也是为什么生产经理不能完全被排除在外一个成熟的APS系统,我认为应该是: 系统计算 人工确认 必要调整 而不是: 系统说什么就做什么。 例如系统建议:
生产经理知道:
那么他可以手动调整: 锁定CNC-02。 系统再重新计算剩余订单。 这才是真正适合生产现场的:
十七、再把MES接进来,APS才真正活起来假设早上8点: APS算了一张计划: A → B → C → D 8点开始执行。 MES不断反馈现场状态。 9点: A完成。 正常。 10点: CNC-02故障。 异常。 MES把这个信息传给APS。 APS发现: 原计划: B订单需要CNC-02。 现在设备不可用。 于是重新计算: B → CNC-03 或者: B延后 → C先生产 然后生成新的计划。 这就是:
十八、所以真正成熟的系统应该形成这个闭环可以把整个过程理解成: ERP ↓ 订单 ↓ APS ↓ 排产 ↓ MES ↓ 执行 ↓ IoT ↓ 现场设备数据 ↓ MES ↓ 反馈实际进度 ↓ APS ↓ 重新计算 ↓ MES ↓ 继续执行 这条链路真正跑起来以后: 生产计划就不再是一张静态Excel。 而变成:
十九、AI在这里到底干什么?最后再把AI放进来。 其实AI不一定需要直接替代APS算法。 更适合的方式可能是: APS负责“算”根据: 约束 + 目标 + 资源 计算排产方案。 MES负责“执行”记录: 实际生产进度和现场状态。 IoT负责“感知”获取: 设备真实运行情况。 AI负责“理解和解释”例如:
AI分析:
再问:
AI可以结合APS重新计算后的结果进行说明。 这样: 算法负责计算。 AI负责沟通。 人负责决策。 这个分工其实更加现实。 二十、所以智能排产不是一个按钮很多人想象中的智能排产:
实际上真正的智能排产更像: 数据准备 ↓ 约束建模 ↓ 订单进入 ↓ 生成排产方案 ↓ 检查方案 ↓ 人工确认 ↓ MES执行 ↓ IoT反馈 ↓ 发现偏差 ↓ 重新排产 ↓ 持续优化 这才是一个完整的APS闭环。 最后总结如果把智能排产说得简单一点: 规则排产:
正向排产:
倒向排产:
APS:
动态重排:
AI:
所以真正成熟的智能排产,不是:
而是:
而这,也是MES、APS、IoT和AI最终应该形成的关系: MES管执行,APS管计划,IoT管感知,AI管分析。 四者真正连起来以后,工厂的生产计划才有可能从: “每天人工救火” 慢慢变成: “数据驱动、动态调整、提前预警”。 阅读原文:原文链接 该文章在 2026/9/30 11:36:41 编辑过 |
关键字查询
相关文章
正在查询... 


|


 400 186 1886